Quá trình đúc khuôn biến kim loại nóng chảy thành các bộ phận chính xác trong sáu bước chính. Tổng quan về quy trình rõ ràng sẽ giúp bất kỳ người mua nào theo dõi toàn bộ hành trình.
Chuẩn bị khuôn
nấu chảy kim loại
tiêm
làm mát
Phóng ra
Cắt tỉa và hoàn thiện
Mỗi bước đều phụ thuộc vào máy đúc khuôn, các thông số cẩn thận và người vận hành có tay nghề cao. Quá trình đúc định hình mọi bộ phận đúc khuôn và đúc khuôn áp suất cao mang lại dung sai chặt chẽ về tốc độ. Hướng dẫn này giải thích từng giai đoạn, thiết bị liên quan, các lỗi thường gặp và cách chọn đối tác. Các nhóm sản xuất các bộ phận đúc khuôn đánh giá cao kiến thức đúc này. Dây chuyền đúc vận hành tốt sẽ bảo vệ khuôn và tạo ra các bộ phận đúc chất lượng sau mỗi chu kỳ.
Bài học chính
Đúc khuôn biến kim loại nóng chảy thành các bộ phận chính xác trong sáu bước: chuẩn bị khuôn, nấu chảy, phun, làm mát, đẩy và hoàn thiện.
Thiết kế khuôn tốt kiểm soát hình dạng, chất lượng và chi phí của bộ phận; nó ngăn ngừa các khuyết tật như vết dòng chảy và độ xốp.
Chọn hợp kim phù hợp và kiểm soát nhiệt độ là chìa khóa để tạo ra các bộ phận chắc chắn, chính xác.
Áp suất phun, tốc độ và thời gian làm mát phải được cân bằng để tránh sai sót và duy trì sản xuất nhanh.
Đối tác đúc khuôn đáng tin cậy có khả năng kiểm soát chất lượng chặt chẽ đảm bảo các bộ phận đáp ứng thông số kỹ thuật và giảm thời gian sản xuất.
Bước 1 - Chuẩn bị khuôn và thiết kế khuôn
Thiết kế khuôn là một bước quan trọng vì nó quyết định hình dạng và tính năng của sản phẩm đúc cuối cùng. Các kỹ sư thiết kế khuôn với một nửa nắp và một nửa phun . Đường chia tay là nơi hai nửa này gặp nhau. Khuôn được thiết kế sao cho vật đúc nằm ở nửa đầu phun và các chốt đẩy sẽ đẩy vật đúc ra ngoài. Luồng trên các bề mặt song song với hướng mở khuôn cho phép đẩy ra dễ dàng. Phi lê loại bỏ các cạnh và góc sắc nét. Các ông chủ cần độ dày thành đồng đều để có được tính toàn vẹn và sức mạnh tối đa. Các đường gân thêm hỗ trợ mà không làm tăng độ dày của tường. Các lỗ và cửa sổ cần có gió lùa rộng rãi để tránh bị kẹp trong quá trình đông đặc.
Thiết kế cổng kiểm soát sự xâm nhập của kim loại nóng chảy. Vị trí cổng kém gây ra vết dòng chảy, đóng lạnh và khí bị kẹt. Thiết kế thông gió cho phép không khí thoát ra trong quá trình phun. Sự thông hơi kém dẫn đến độ xốp của khí và các vết rỗ trên bề mặt. Thiết kế làm mát chi phối quá trình hóa rắn. Làm mát không đồng đều gây ra hiện tượng co ngót, cong vênh và lệch chiều. Vị trí chốt đẩy để lại dấu vết có thể nhìn thấy. Độ chính xác của khuôn xác định mức trợ cấp gia công CNC và tính nhất quán của lô.
Làm sạch, bôi trơn và làm nóng khuôn trước
Người vận hành làm sạch khuôn trước mỗi lần chạy. Chúng phun chất bôi trơn để hỗ trợ đẩy và bảo vệ bề mặt khuôn. Chất bôi trơn khuôn tạo thành một lớp màng bảo vệ ngăn chặn sự hàn và giúp vật đúc dễ dàng tháo ra. Chất bôi trơn pít tông giảm thiểu sự mài mòn ở đầu và ống bọc pít tông. Nước mềm được khuyên dùng để pha loãng chất bôi trơn khuôn gốc nước. Nước có tổng độ cứng lên tới 100 ppm đã được sử dụng mà không có tác dụng phụ.
Nhiệt độ khuôn thích hợp và lượng dầu bôi trơn phù hợp sẽ bảo vệ khuôn và đảm bảo chất lượng các bộ phận đúc trong mỗi chu kỳ.
Tại sao thiết kế khuôn mẫu lại định hình phần cuối cùng
Thiết kế khuôn ảnh hưởng trực tiếp đến chất lượng bộ phận , chi phí và thời gian thực hiện. Vị trí đường phân khuôn ảnh hưởng đến việc đánh bóng, phủ và kiểm tra bề ngoài. Các kỹ sư phải xác nhận đường phân khuôn trước khi thiết kế khuôn cho các bề mặt nhìn thấy được. Thiết kế cổng kiểm soát sự xâm nhập của kim loại nóng chảy. Vị trí cổng kém hoặc mất cân bằng gây ra các vết dòng chảy, đóng nguội, kẹt khí, các vùng yếu và các khuyết tật có thể nhìn thấy trên bề mặt thẩm mỹ. Thiết kế thông gió cho phép không khí thoát ra trong quá trình phun. Thông hơi kém dẫn đến độ xốp của khí, vết rỗ trên bề mặt, vùng yếu và các vấn đề gia công, đặc biệt là trên các bề mặt bịt kín hoặc kết cấu. Thiết kế làm mát chi phối quá trình hóa rắn. Làm mát không đồng đều gây ra co ngót, cong vênh, biến dạng, điểm nóng, lệch chiều và thời gian chu kỳ dài hơn. Vị trí chốt đẩy để lại dấu vết có thể nhìn thấy. Vị trí trên các khu vực thẩm mỹ đòi hỏi phải đánh bóng, phủ thêm hoặc thiết kế lại. Độ chính xác của khuôn xác định mức trợ cấp gia công CNC và tính nhất quán của lô. Độ chính xác kém dẫn đến hàng tồn kho không ổn định, các lỗ bị dịch chuyển, các vấn đề về mặt bịt kín và chi phí kiểm tra cao hơn.
Bước 2 - Nấu chảy kim loại và lựa chọn hợp kim
Chọn hợp kim phù hợp
Quá trình đúc khuôn dựa vào hợp kim màu . Nhôm, kẽm và magiê là ba lựa chọn phổ biến nhất. Mỗi kim loại mang lại những đặc tính riêng biệt cho các bộ phận đúc khuôn.
Hợp kim nhôm chiếm ưu thế trong khuôn đúc áp suất cao . Hợp kim 380 mang lại sự cân bằng tuyệt vời giữa các tính chất cơ học và hiệu quả chi phí. Nó cung cấp sức mạnh tốt, chống ăn mòn và dẫn nhiệt. Vỏ hộp số, linh kiện động cơ và thiết bị điện tử thường sử dụng hợp kim này. Hợp kim 383 mang lại khả năng chịu nhiệt và tính lưu động tốt hơn 380. Nó phù hợp với các bộ phận có thành mỏng, phức tạp. Hợp kim 413 mang lại độ kín áp suất đặc biệt cho xi lanh thủy lực và khối động cơ. A360 có khả năng chống ăn mòn vượt trội và độ bền cao hơn 380. B390 mang lại khả năng chống mài mòn đặc biệt cho các bộ phận phanh và máy bơm ô tô.
hợp kim
Thuộc tính chính
Sử dụng chung
Hợp kim nhôm 380
Cân bằng tuyệt vời các tính chất cơ học và hiệu quả chi phí; độ bền tốt, chống ăn mòn và dẫn nhiệt; dễ dàng đúc và máy
Vỏ hộp số, linh kiện động cơ, khung nội thất, thiết bị điện tử
Hợp kim nhôm 383
Khả năng chịu nhiệt và tính lưu loát tốt hơn 380; cải thiện khả năng chống ăn mòn; tuyệt vời cho các bộ phận có thành mỏng, phức tạp
Phụ tùng ô tô phức hợp, vỏ điện, điện tử tiêu dùng
Hợp kim nhôm 413
Độ kín áp suất đặc biệt; khả năng chống ăn mòn tuyệt vời; độ dẫn nhiệt và điện cao; khả năng đúc tốt
Xi lanh thủy lực, khối động cơ, hộp số
Hợp kim nhôm A360
Khả năng chống ăn mòn vượt trội; cường độ cao hơn 380; tính chất cơ học tuyệt vời; khó đúc hơn một chút
Linh kiện động cơ, vỏ hộp số, thiết bị công nghiệp
Hợp kim nhôm B390
Khả năng chống mài mòn đặc biệt và độ cứng cao; kém dẻo và khó gia công hơn
Khối động cơ, linh kiện phanh, bơm ô tô
Hợp kim kẽm nóng chảy ở nhiệt độ thấp hơn. Chúng làm giảm việc sử dụng năng lượng và kéo dài tuổi thọ dụng cụ. Hợp kim magiê cung cấp mật độ thấp nhất trong số ba loại.
Kiểm soát nóng chảy và nhiệt độ
Quá trình nấu chảy biến phôi, thu hồi và phế liệu thành kim loại nóng chảy có thể sử dụng được. Lò đốt gas và điện đều phục vụ mục đích này. Một lò nấu chảy cung cấp kim loại . Lò giữ duy trì lượng dự trữ có kiểm soát gần máy đúc. Giữ lò đệm thay đổi nhu cầu và giảm sự thay đổi nhiệt độ.
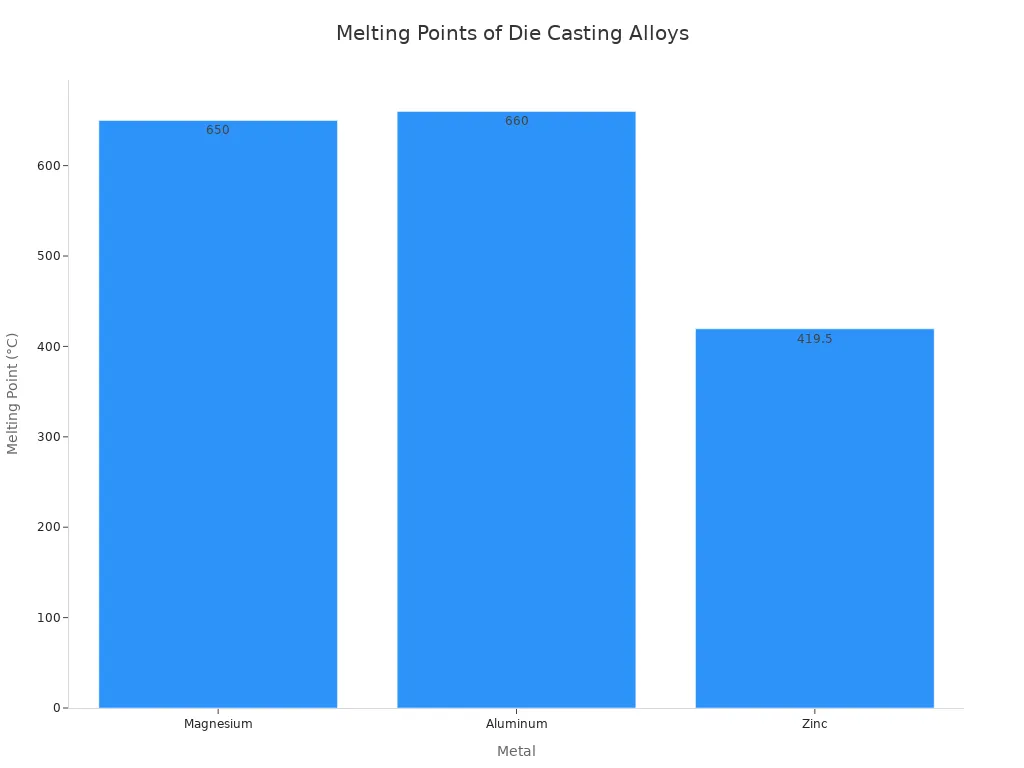
Kiểm soát nhiệt độ chính xác là điều cần thiết. Nhiệt độ của kim loại nóng chảy phải đạt tới điểm nóng chảy mà không bị quá nóng. Magiê nóng chảy ở 650°C . Nhôm nóng chảy ở 660°C. Kẽm nóng chảy ở 419,5°C.
Sau khi nấu chảy, kim loại được đổ vào khuôn . Bước đổ kim loại nóng chảy vào khuôn này đòi hỏi khuôn phải được làm nóng trước để tránh sốc nhiệt. Kim loại sau đó nguội đi và đông đặc lại trong điều kiện được kiểm soát. Sau khi nguội, công nhân sẽ tháo các bộ phận đúc để thực hiện các bước hoàn thiện như cắt tỉa, mài bavia hoặc gia công. Việc kiểm soát nhiệt độ và nấu chảy thích hợp sẽ ảnh hưởng trực tiếp đến chất lượng của từng bộ phận đúc khuôn được sản xuất.
Bước 3 - Phun vào máy đúc khuôn
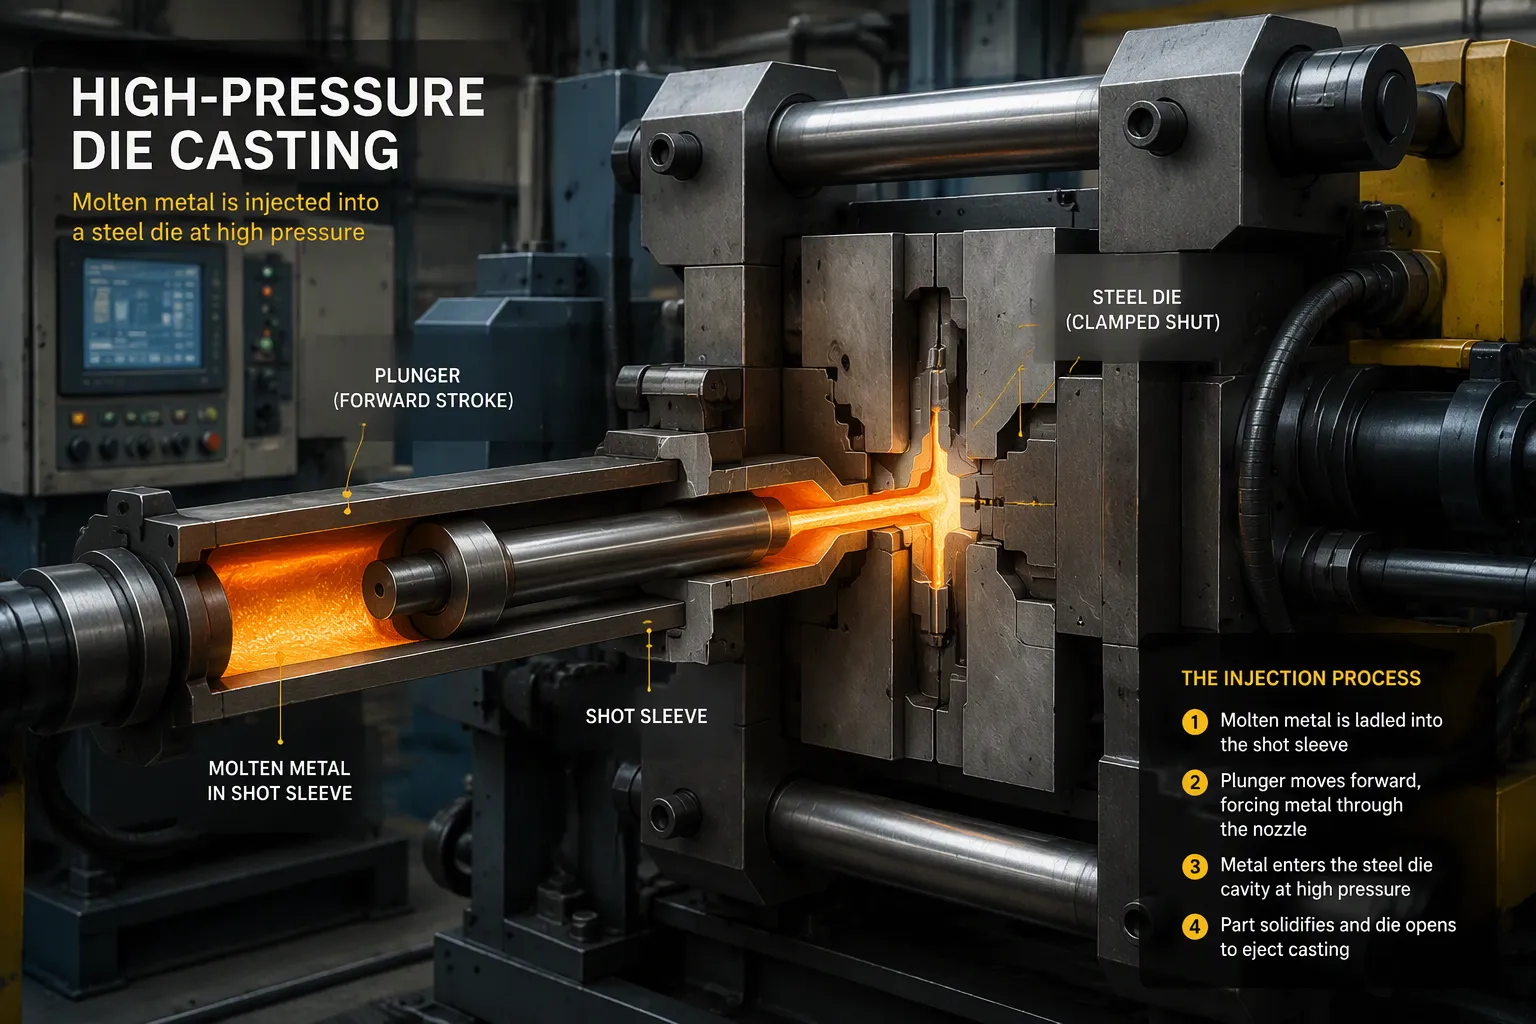
Phun là cốt lõi của quá trình đúc áp suất cao. Một piston hoặc pít tông đẩy kim loại nóng chảy vào khoang khuôn ở tốc độ và áp suất cao. Bước này xác định xem phần đúc cuối cùng có đáp ứng các thông số kỹ thuật hay không.
Máy đúc khuôn lấp đầy khoang như thế nào
Máy đúc khuôn sẽ lấp đầy khoang thông qua một trình tự chính xác. Đầu tiên, một lượng kim loại nóng chảy đã được định lượng được định lượng vào ống bọc, ống này thường được điều chỉnh nhiệt để giảm thiểu biến dạng. Sau đó, một pít tông dẫn chất tan chảy qua ống bọc và hệ thống cổng theo hai giai đoạn.
Bắn chậm (làm đầy trước) : pít tông tiến lên với tốc độ thấp hơn để kiểm soát sự hình thành sóng, hạn chế bẫy không khí và đặt kim loại gần cổng.
Bắn nhanh (làm đầy): pít tông chuyển sang tốc độ cao và khi quá trình tan chảy tăng tốc qua cổng, tốc độ pít-tông trong giai đoạn thứ hai này kết hợp với thiết kế cổng phun sẽ thúc đẩy quá trình làm đầy khoang khuôn.
Sau khi điền đầy, áp suất tăng cường được áp dụng để đóng gói kim loại khi nó đông đặc lại, cải thiện độ chính xác về kích thước và giảm độ biến thiên.
Các loại máy khác nhau xử lý quá trình này một cách khác nhau. Máy đúc khuôn buồng lạnh múc kim loại nóng chảy vào một buồng bắn riêng biệt, sau đó một thanh nén ép kim loại vào khuôn theo phương thẳng đứng. Máy đúc khuôn buồng nóng làm nóng chảy kim loại trong lò bên trong máy đúc và hệ thống thủy lực bơm kim loại nóng chảy trực tiếp vào khuôn dưới áp suất cao. Máy buồng lạnh phù hợp với các hợp kim có nhiệt độ nóng chảy cao như nhôm, trong khi máy buồng nóng hoạt động tốt nhất với các hợp kim có điểm nóng chảy thấp như kẽm, thiếc, chì và magie.
Áp suất, tốc độ và thời gian chu kỳ
Áp suất phun, tốc độ phun và thời gian chu kỳ là ba thông số chính của quá trình đúc khuôn áp suất cao. Áp suất phun đẩy kim loại nóng chảy vào khoang khuôn và nhanh chóng lấp đầy hình dạng bộ phận. Áp suất phun điển hình trong khuôn đúc áp suất cao nằm trong khoảng từ 10–175 MPa, hoặc 1.500–25.000 psi.
Phương pháp
Thời gian chu kỳ
Đúc khuôn áp suất cao
Nhanh (giây)
Đúc khuôn áp suất thấp
Trung bình (1–3 phút)
Đúc khuôn trọng lực
Chậm hơn (2–5+ phút)
Tốc độ phun kiểm soát tốc độ kim loại đi vào khuôn. Đối với hầu hết các ứng dụng, tốc độ phun tối ưu là khoảng 50 đến 300 mm/s . Tốc độ quá cao có thể gây ra khuyết tật bề mặt và vết lõm do vật liệu có thể chảy không đều và nguội nhanh. Tốc độ quá thấp có thể dẫn đến việc đổ đầy khuôn không hoàn toàn và tạo ra các túi khí.
Áp suất giữ là lực được duy trì sau khi phun để làm nén khuôn và bù lại độ co ngót của vật liệu. Áp suất giữ được đặt chính xác sẽ ngăn ngừa cong vênh và đảm bảo kích thước khuôn ổn định, thường ở mức 70–80% áp suất phun tối đa. Áp suất giữ quá cao có thể dẫn đến ứng suất bên trong, trong khi áp suất giữ quá thấp có thể làm giảm khả năng đổ đầy khuôn.
Thời gian chu kỳ trong khuôn đúc áp suất cao chủ yếu được xác định bởi thời gian phun , bao gồm tốc độ piston giai đoạn 1 và giai đoạn 2, điểm chuyển đổi, vận tốc cổng, thời gian làm đầy và thời gian giữ. Thời gian làm đầy là khoảng thời gian mà khoang phải được lấp đầy trước khi quá trình đóng băng làm gián đoạn dòng chảy. Nếu quá lâu, khả năng xảy ra các lỗi như đóng nguội hoặc đổ đầy không đầy đủ sẽ dễ xảy ra hơn. Thời gian giữ cho phép áp suất ổn định kích thước và hỗ trợ quá trình đông đặc. Nếu quá dài, nó sẽ làm tăng thời gian chu kỳ mà không cải thiện được chi tiết. Chu kỳ nhanh hơn đạt được bằng cách rút ngắn thời gian không hiệu quả thay vì đẩy mọi cài đặt đến mức cực đoan.
Bước 4 - Làm mát và đông đặc
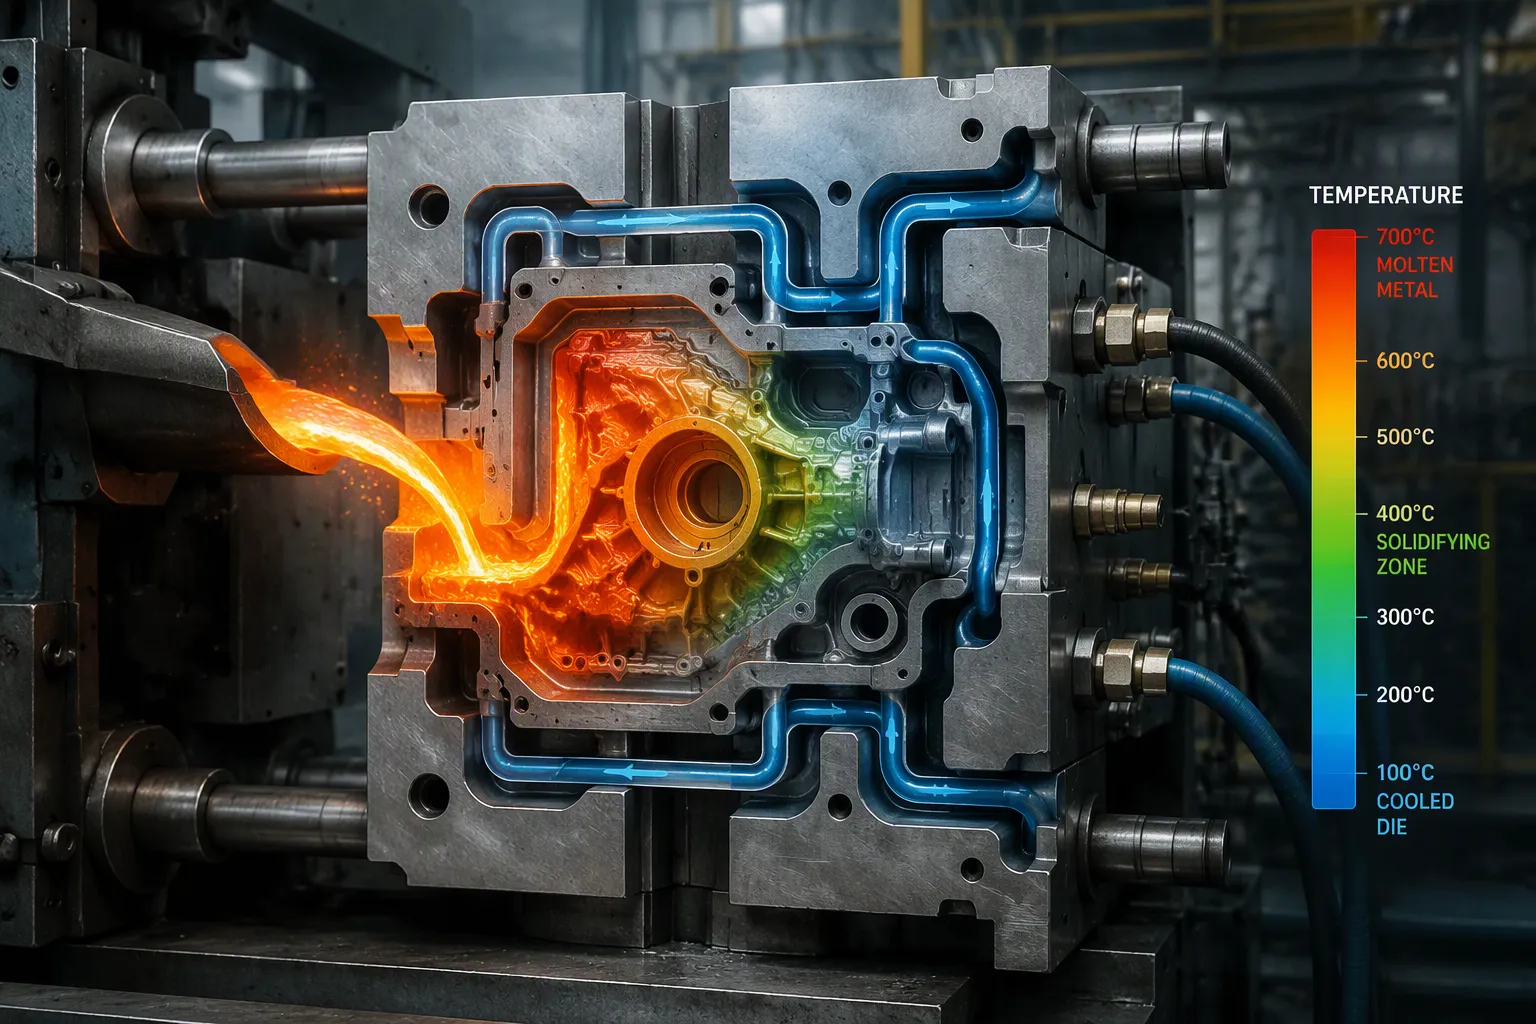
Sau khi phun, kim loại nóng chảy nguội đi và đông cứng bên trong khuôn để đạt được hình dạng cuối cùng. Giai đoạn này biến chất lỏng bắn thành một bộ phận đúc cứng. Kiểm soát làm mát và hóa rắn thích hợp sẽ ngăn ngừa khuyết tật và đảm bảo độ chính xác về kích thước. Quá trình này cũng thiết lập cấu trúc bên trong của vật đúc, ảnh hưởng đến độ bền, độ hoàn thiện bề mặt và mức độ hoạt động của bộ phận khi sử dụng.
Làm mát có kiểm soát để đảm bảo tính toàn vẹn của bộ phận
Các kênh làm mát bên trong khuôn sẽ loại bỏ nhiệt ở mức được kiểm soát. Làm mát đồng đều giảm thiểu sự co lại chênh lệch và ứng suất bên trong. Cách tiếp cận này làm giảm hiện tượng cong vênh lên tới 25% . Việc quản lý tốc độ làm mát có kiểm soát cũng làm giảm độ xốp bên trong tới 30%, vì việc làm mát dần dần giúp các khí bị mắc kẹt tiêu tan hiệu quả hơn và tạo ra vật đúc dày đặc hơn. Tối ưu hóa tốc độ làm mát để hóa rắn đồng đều giúp giảm thiểu khuyết tật co ngót lên tới 20%, vì làm mát đồng đều giúp giảm thiểu sự tập trung ứng suất dẫn đến rách nóng.
Khuyết điểm
Giải pháp liên quan đến làm mát
Hiệu ứng định lượng
Warpage
Làm mát đồng đều thông qua các kênh làm mát
Giảm cong vênh lên tới 25%
Độ xốp (bề mặt và bên trong)
Quản lý tốc độ làm mát được kiểm soát
Giảm độ xốp bên trong tới 30%
Co ngót và rách nóng
Tối ưu hóa tốc độ làm mát để hóa rắn đồng đều
Giảm khuyết tật co rút lên tới 20%
Một số nguyên nhân dẫn đến hiện tượng co ngót và xốp trong quá trình sản xuất các bộ phận đúc khuôn. Độ dày thành không đồng đều khiến phần dày đông cứng chậm hơn phần mỏng, tạo ra các điểm nóng. Cho ăn không đủ sẽ không có kim loại nóng chảy để bù đắp cho sự co ngót trong quá trình làm mát. Thiết kế hệ thống làm mát kém tạo ra tốc độ làm mát không nhất quán và các lỗ hổng bên trong. Thiết kế cổng không phù hợp sẽ ngăn dòng kim loại đến các khu vực biệt lập trước khi đóng băng. Các giải pháp bao gồm thiết kế bộ phận đồng nhất, tối ưu hóa làm mát khuôn bằng các kênh làm mát cục bộ, thiết kế cấp liệu bằng cách sử dụng tràn hoặc ống nâng và các công cụ mô phỏng dự đoán các khu vực dễ bị co ngót trước khi sản xuất dụng cụ.
Cong vênh xảy ra khi làm mát không đều hoặc ứng suất dư gây biến dạng vĩnh viễn các bộ phận đúc khuôn sau khi đẩy ra. Khiếm khuyết này đặc biệt có vấn đề trong các thành phần hình học có thành mỏng hoặc phức tạp, nơi tốc độ làm mát chênh lệch tạo ra ứng suất bên trong vượt qua cường độ năng suất của vật liệu. Phòng ngừa đòi hỏi phải chú ý cẩn thận đến thiết kế hệ thống làm mát và thời gian phóng.
Cân bằng thời gian làm mát và nhiệt độ khuôn
Thời gian làm nguội và nhiệt độ khuôn phải cân bằng. Làm mát khuôn nhanh chóng giúp tăng tốc độ sản xuất , nhưng làm mát nhanh gây ra chu kỳ giãn nở và co nhiệt dẫn đến việc kiểm tra nhiệt và rút ngắn tuổi thọ của khuôn. Sử dụng nhiệt độ kim loại khả thi thấp nhất sẽ giảm ứng suất nhiệt lên khuôn vì hợp kim đóng băng trong một phạm vi nhiệt độ và cho phép linh hoạt nhất định. Để khuôn nguội một chút trước khi phun giúp giảm sốc nhiệt và kiểm tra nhiệt. Bề mặt khuôn mát hơn vẫn có thể hoạt động hiệu quả với phun khuôn.
Lựa chọn chất bôi trơn cũng có vấn đề. Việc lựa chọn chất bôi trơn và tỷ lệ pha loãng của chúng ảnh hưởng đến việc kiểm tra nhiệt bề mặt. Tỷ lệ nước và chất bôi trơn cao hơn có thể cần nhiều hỗn hợp hơn để áp dụng màng giải phóng cần thiết, điều này có thể làm tăng sự dao động nhiệt độ trên bề mặt khuôn. Tính kinh tế của việc đúc khuôn phụ thuộc vào việc tối đa hóa tuổi thọ của khuôn trong khi vẫn duy trì tốc độ sản xuất hiệu quả. Mục tiêu là tìm ra điểm phù hợp nơi chi phí vòng đời khuôn trên mỗi chu kỳ cộng với chi phí chu kỳ được tối ưu hóa. Sự cân bằng này giữ cho quá trình ổn định và bảo vệ khuôn qua hàng nghìn chu kỳ.
Bước 5 - Đẩy các bộ phận đúc ra
Sau khi kim loại đông cứng lại, hai nửa khuôn sẽ mở ra và vật đúc phải rời khỏi khuôn. Đẩy ra là bước giải phóng phần rắn khỏi khoang khuôn. Giai đoạn này ảnh hưởng trực tiếp đến chất lượng bộ phận và thời gian chu kỳ trong quá trình đúc khuôn áp suất cao.
Cách các chốt đẩy giải phóng bộ phận
Chốt đẩy là thành phần khuôn thiết yếu được thiết kế để đẩy các bộ phận đã hoàn thiện ra khỏi khoang khuôn. Trong quá trình phóng, họ tác dụng một lực có kiểm soát vào thời điểm được tính toán cẩn thận để bộ phận được giải phóng mà không bị hư hại. Các thiết kế chốt khác nhau—chẳng hạn như chốt hình trụ tiêu chuẩn, lưỡi đẩy cho tường mỏng và chốt dạng bậc cho hình dạng phức tạp—được chọn dựa trên hình dạng bộ phận. Các chốt được định vị để ấn vào các khu vực chắc chắn như gân hoặc phần lồi, giúp giảm thiểu các vết ghim có thể nhìn thấy được và bảo toàn hình dáng cũng như cấu trúc của bộ phận.
Trình tự phóng tuân theo một trình tự chính xác . Kim loại nóng chảy được phun dưới áp suất cao vào khoang khuôn. Kim loại đông cứng bên trong khuôn. Các nửa khuôn được mở ra. Các chốt đẩy được kích hoạt và đẩy vào vật đúc đã đông đặc. Hành động đẩy làm vật đúc thoát ra khỏi khuôn. Phần hoàn thiện được lấy ra và khuôn được chuẩn bị cho chu kỳ tiếp theo.
Việc phóng ra được kiểm soát kém có thể gây biến dạng hoặc hư hỏng, đặc biệt đối với các vật đúc có thành mỏng hoặc hình học phức tạp. Việc trích xuất và xử lý một phần cũng gây ra sự chậm trễ. Việc trích xuất thủ công sẽ tăng thêm 10–20 giây mỗi chu kỳ , đặc biệt đối với các hình dạng phức tạp cần thao tác cẩn thận. Cơ chế trích xuất bộ phận tự động loại bỏ tắc nghẽn trong chu trình sản xuất. Những hệ thống này giúp các nhà sản xuất sản xuất các bộ phận đúc khuôn duy trì sản lượng ổn định.
Đại lý phát hành và an toàn bộ phận
Chất chống dính ngăn vật đúc dính vào khuôn và bảo vệ bề mặt bộ phận trong quá trình đẩy. Các loại phổ biến bao gồm sáp, este béo, silicon, xà phòng kim loại và chất bôi trơn khuôn gốc nước (WBD), đã được sử dụng trong đúc khuôn khoảng 40 năm.
Chứa boron nitrit lục giác (h-BN); khả năng chịu nhiệt lên tới 1500°C; xử lý các hợp kim nhôm, các kim loại khác nhau và kính có nhiệt độ nóng chảy cao
Ứng dụng chất giải phóng thích hợp sẽ bảo vệ mọi bộ phận đúc khuôn khỏi trầy xước và dính. Quy trình đẩy được điều chỉnh tốt giúp quá trình đúc khuôn áp suất cao đạt hiệu quả và chuẩn bị từng bộ phận đúc khuôn để mài bavia và hoàn thiện lần cuối.
Bước 6 - Cắt tỉa và hoàn thiện các bộ phận đúc
Sau khi đẩy ra, vật đúc thô vẫn mang theo vật liệu dư thừa. Việc cắt xén sẽ loại bỏ đèn flash, đường chạy và phần tràn ra khỏi bộ phận. Đèn flash hình thành khi kim loại thoát ra giữa hai nửa khuôn. Đường chạy là kênh đưa kim loại nóng chảy vào khoang. Tràn thu giữ kim loại lạnh và khí bị mắc kẹt. Công nhân cắt tỉa những phần và gờ không mong muốn này bằng cách sử dụng khuôn cắt, cưa hoặc dụng cụ cầm tay. Máy ép viền thường xử lý công việc này ở mức âm lượng lớn. Bước cắt tỉa ảnh hưởng trực tiếp đến độ chính xác về kích thước và chất lượng bề mặt. Cắt tỉa không cẩn thận để lại các cạnh sắc hoặc làm hỏng bộ phận. Việc cắt tỉa thích hợp sẽ chuẩn bị cho mỗi lần đúc cho giai đoạn xử lý hậu kỳ tiếp theo.
Loại bỏ Flash, Runners và tràn
Quá trình cắt tỉa bắt đầu ngay khi chi tiết rời khỏi khuôn. Flash xuất hiện dọc theo đường chia tay và yêu cầu loại bỏ bằng khuôn cắt hoặc dụng cụ thủ công. Đường chạy và đường tràn kết nối với vật đúc thông qua các cổng. Người vận hành tách các phần này và đưa kim loại phế liệu trở lại lò nấu chảy. Deburring sau cắt tỉa. Bước này loại bỏ các cạnh sắc, vệt nhỏ và các vết thô do thao tác cắt tỉa để lại. Các phương pháp mài giũa bao gồm hoàn thiện bằng rung, nhào lộn và giũa thủ công. Mỗi phương pháp phù hợp với hình dạng bộ phận và khối lượng sản xuất khác nhau. Sản xuất các bộ phận đúc ở quy mô lớn đòi hỏi quy trình cắt tỉa, làm mờ và kiểm tra hiệu quả . Hệ thống tự động tăng tốc các nhiệm vụ này và giảm chi phí lao động.
Xử lý bề mặt và kiểm tra lần cuối
Việc hoàn thiện không chỉ dừng lại ở việc cắt tỉa. Xử lý bề mặt làm thay đổi hình thức bên ngoài của bộ phận , khả năng chống ăn mòn, chống mài mòn và độ bám dính của lớp phủ. Các lựa chọn phổ biến bao gồm anodizing , sơn tĩnh điện, sơn, mạ điện, điện di, PVD, phun nổ và thụ động. Anodizing tạo ra một lớp oxit trên bề mặt nhôm để tạo vẻ ngoài và bảo vệ. Sơn tĩnh điện áp dụng một lớp phủ bảo vệ đã được xử lý cho vỏ màu và các bộ phận ngoài trời. Tranh hỗ trợ màu sắc, độ bóng, kết cấu, xây dựng thương hiệu và bảo vệ. Mạ điện mang lại lớp hoàn thiện kim loại và hiệu suất liên quan đến ăn mòn. Phun cát loại bỏ cặn, điều chỉnh kết cấu và chuẩn bị các bộ phận để hoàn thiện sau này. Việc lựa chọn phụ thuộc vào hợp kim, chất lượng đúc, điều kiện bề mặt và môi trường ứng dụng.
Kiểm tra lần cuối xác nhận rằng mọi sản phẩm đúc sẵn đều đáp ứng các thông số kỹ thuật. Kiểm tra bao gồm các kích thước, độ hoàn thiện bề mặt và các yêu cầu chức năng. Nhóm kiểm soát chất lượng đo lường các tính năng quan trọng và ghi lại kết quả. này Quá trình gia công sau có thể bao gồm gia công CNC để đạt được dung sai chặt chẽ. Toàn bộ quá trình, từ đúc khuôn áp suất cao cho đến gia công sau để tạo ra sản phẩm đúc khuôn hoàn thiện, đều dựa vào sự kiểm soát cẩn thận ở mọi giai đoạn. Một đối tác đúc khuôn đáng tin cậy quản lý việc cắt tỉa, mài giũa và kiểm tra để cung cấp các bộ phận đáp ứng nhu cầu của khách hàng.
Các khiếm khuyết thường gặp trong quy trình sản xuất bộ phận đúc
Các khuyết tật trong quá trình sản xuất bộ phận đúc khuôn hiếm khi xuất hiện một cách ngẫu nhiên. Mỗi cái đều quay lại một giai đoạn cụ thể và mỗi cái đều có một cách khắc phục đã biết. Hiểu được nguyên nhân giúp người mua và người vận hành sửa chữa quy trình thay vì bỏ đi các bộ phận.
Độ xốp, tắt nguội và chạy sai
Độ xốp mô tả các túi khí hoặc các khoảng trống co ngót bên trong vật đúc. Không khí bị mắc kẹt gây ra hiện tượng xốp khí khi hệ thống thông hơi không thành công hoặc tốc độ phun quá cao. Độ xốp co ngót hình thành khi phần dày nguội chậm hơn phần mỏng và không còn kim loại nóng chảy để nuôi chúng. Đóng nguội xảy ra khi hai mặt trước kim loại gặp nhau nhưng không kết hợp được, thường là do kim loại nguội đi trong quá trình nạp đầy chậm. Chạy sai khiến các phần không được lấp đầy khi áp suất phun hoặc tốc độ quá thấp.
Phòng ngừa liên quan trực tiếp đến các bước trước đó. Thiết kế thông hơi thích hợp trong khuôn giúp không khí thoát ra trong quá trình phun. Thiết kế cổng cân bằng giữ cho dòng chảy đồng đều. Làm mát có kiểm soát làm giảm khoảng trống co ngót. Phần mềm mô phỏng dự đoán những vấn đề này trước khi cắt thép, giúp cắt giảm các thử nghiệm khuôn tốn kém.
Cong vênh, vết chìm và flash
Sự cong vênh làm biến dạng một bộ phận sau khi phóng ra. Việc làm mát không đồng đều hoặc ứng suất dư là nguyên nhân gây ra hiện tượng này và các bộ phận có thành mỏng sẽ bị ảnh hưởng nhiều nhất. Làm mát đồng đều thông qua các kênh được đặt tốt giúp giảm cong vênh tới 25%. Các vết chìm xuất hiện dưới dạng vết lõm nông trên các phần dày nơi vật liệu co lại khỏi bề mặt. Áp lực giữ chính xác và độ dày thành đồng đều sẽ ngăn chặn chúng. Flash là kim loại thừa bị ép ra dọc theo đường phân khuôn và nó báo hiệu khuôn bị mòn, lực kẹp thấp hoặc áp suất phun quá cao.
Những khiếm khuyết này làm tăng chi phí và làm chậm trễ việc giao hàng. Một thói quen kiểm soát chất lượng có kỷ luật sẽ giúp họ phát hiện sớm. Việc cắt tỉa và làm sạch bavia sẽ loại bỏ các cạnh sắc và tia sáng, nhưng việc ngăn ngừa ở giai đoạn phun và làm mát sẽ tiết kiệm được nhiều hơn so với việc làm lại. đáng tin cậy Đúc khuôn áp suất cao phụ thuộc vào việc kiểm soát mọi biến số từ lúc nóng chảy cho đến khâu kiểm tra cuối cùng.
Chọn đối tác đúc khuôn phù hợp
Những gì cần tìm kiếm ở một nhà cung cấp
Một đối tác đáng tin cậy mang lại kinh nghiệm đã được chứng minh qua mọi giai đoạn của quá trình đúc khuôn. Nhà cung cấp phù hợp hiểu bản vẽ kỹ thuật và đề xuất phương pháp sản xuất phù hợp cho từng dự án. Chúng duy trì tính nhất quán về kích thước từ lần sản xuất này sang lần sản xuất tiếp theo. Khối lượng sản xuất cũng quan trọng. Một đối tác có năng lực sẽ mở rộng quy mô đầu ra mà không làm giảm chất lượng bộ phận.
Kiểm soát thiết bị và chất lượng giúp phân biệt nhà cung cấp mạnh và nhà cung cấp yếu. Máy đúc khuôn hiện đại và khuôn được bảo trì tốt sẽ bảo vệ dung sai qua hàng nghìn chu kỳ. Nhà cung cấp phải cung cấp tài liệu kiểm tra và chất lượng thích hợp cho mỗi lô. Khả năng hoàn thiện cũng được tính. Việc cắt tỉa, mài bavia và xử lý hậu kỳ thuộc về giải pháp sản xuất chứ không phải bên ngoài giải pháp đó. Một đối tác coi những bước này như một sự suy nghĩ lại sẽ tạo ra sự chậm trễ và sai sót. Các nhà cung cấp mạnh cũng trao đổi rõ ràng khi phát sinh vấn đề kỹ thuật và hỗ trợ sản xuất sau mẫu đầu tiên được phê duyệt.
Những câu hỏi cần hỏi trước khi bạn cam kết
Người mua nên đặt câu hỏi trực tiếp trước khi ký hợp đồng. Câu trả lời rõ ràng tiết lộ liệu nhà cung cấp có thể vận chuyển một bộ phận trong toàn bộ hành trình sản xuất của nó hay không.
Nhà cung cấp có thể hiểu được bản vẽ kỹ thuật không?
Nhà cung cấp có thể đề xuất quy trình sản xuất phù hợp không?
Nhà cung cấp có thể duy trì tính nhất quán về kích thước không?
Nhà cung cấp có thể xử lý khối lượng sản xuất cần thiết không?
Nhà cung cấp có thể cung cấp tài liệu kiểm tra và chất lượng phù hợp không?
Nhà cung cấp có thể trao đổi rõ ràng khi có vấn đề kỹ thuật không?
Nhà cung cấp có thể hỗ trợ sản xuất sau khi mẫu đầu tiên được phê duyệt không?
Một đối tác mạnh sẽ cải thiện các quyết định thiết kế trước khi bắt đầu sản xuất. Họ giải quyết sớm những cân nhắc về công cụ , giúp giảm những thay đổi và gián đoạn không cần thiết. Chúng giữ các thông số kỹ thuật và độ lặp lại ổn định trong suốt quá trình chạy. Họ cũng lên kế hoạch hoàn thiện và vận hành thứ cấp như một phần của toàn bộ giải pháp. Độ tin cậy, khả năng giao tiếp và khả năng phản hồi cũng quan trọng như kỹ năng kỹ thuật.
Đúc khuôn áp suất cao thưởng cho kỷ luật này. Một đối tác đáng tin cậy sẽ ngăn chặn các khuyết tật trước khi chúng xảy ra và kiểm soát từng bước, từ thiết kế khuôn đầu tiên đến công đoạn mài giũa cuối cùng. Khả năng kiểm soát đó bảo vệ các bộ phận đúc sẵn, rút ngắn thời gian sản xuất và giữ cho chi phí đúc có thể dự đoán được. Người mua xem xét cẩn thận các nhà cung cấp sẽ nhận được các bộ phận đúc khuôn đáp ứng các thông số kỹ thuật trong lần giao hàng đầu tiên.
Quá trình đúc khuôn trải qua sáu bước: chuẩn bị khuôn, nấu chảy kim loại, phun, làm mát, đẩy ra, cắt tỉa và hoàn thiện. Tổng quan về quy trình này cho thấy mỗi giai đoạn định hình các bộ phận đúc khuôn như thế nào. Mỗi bước đều ảnh hưởng đến chất lượng, chi phí và thời gian sản xuất các bộ phận đúc khuôn này. Mỗi quyết định của quy trình sẽ lan truyền trong toàn bộ quá trình truyền. Một đối tác đáng tin cậy mang đến kiến thức chuyên môn về đúc khuôn áp suất cao. Họ ngăn chặn những khiếm khuyết trước khi chúng xảy ra. Nhóm của họ kiểm soát quá trình đúc từ thiết kế khuôn đầu tiên cho đến quá trình mài giũa. Đúc khuôn áp suất cao đòi hỏi kỷ luật này. Quá trình này bảo vệ các bộ phận đúc khuôn và rút ngắn thời gian thực hiện cho mỗi lần đúc. Đúc khuôn áp suất cao mang lại lợi ích cho việc lập kế hoạch cẩn thận. Độc giả nên liên hệ với một công ty đúc khuôn đáng tin cậy cho dự án tiếp theo của mình.
Câu hỏi thường gặp
Quá trình đúc khuôn mất bao lâu từ đầu đến cuối?
Thời gian chu kỳ phụ thuộc vào hình dạng hợp kim và bộ phận. Quá trình đúc khuôn áp suất cao diễn ra trong vài giây cho mỗi lần bắn. Quá trình đúc khuôn áp suất thấp mất từ 1 đến 3 phút. Đúc khuôn trọng lực cần từ hai đến năm phút trở lên. Việc cắt tỉa, làm mờ và kiểm tra sẽ tăng thêm thời gian sau khi phóng.
Điều gì gây ra độ xốp trong các bộ phận đúc khuôn?
Không khí bị mắc kẹt hoặc dinh dưỡng kém tạo ra độ xốp. Độ xốp của khí hình thành khi hệ thống thông hơi không thành công hoặc tốc độ phun quá cao. Độ xốp co ngót xuất hiện khi phần dày nguội chậm hơn phần mỏng. Hệ thống thông gió thích hợp, thiết kế cổng cân bằng và làm mát có kiểm soát sẽ ngăn chặn cả hai loại này.
Tại sao thiết kế khuôn lại quan trọng đối với phần cuối cùng?
Thiết kế khuôn đặt ra hình dạng, tính năng và dung sai của mỗi vật đúc. Vị trí cổng kiểm soát dòng kim loại. Thông gió giải phóng không khí bị mắc kẹt. Các kênh làm mát chi phối quá trình hóa rắn. Vị trí chốt đẩy ảnh hưởng đến hình thức bề mặt. Các kỹ sư xác nhận đường phân khuôn trước khi cắt thép.
Hợp kim nào hoạt động tốt nhất để đúc khuôn áp suất cao?
Hợp kim nhôm, kẽm và magiê chiếm ưu thế trong quá trình này. Hợp kim nhôm 380 mang lại sự cân bằng mạnh mẽ về tính chất và chi phí. Kẽm nóng chảy ở nhiệt độ thấp hơn và kéo dài tuổi thọ dụng cụ. Magiê mang lại mật độ thấp nhất. Máy buồng lạnh phù hợp với nhôm, trong khi máy buồng nóng xử lý kẽm.
Làm thế nào để ngăn chặn các khiếm khuyết trước khi chúng xảy ra?
Việc phòng ngừa bắt đầu từ lúc thiết kế khuôn và tiếp tục qua từng giai đoạn. Phần mềm mô phỏng dự đoán các khu vực dễ bị co ngót trước khi cắt dụng cụ. Làm mát đồng đều làm giảm cong vênh. Áp lực giữ đúng sẽ ngăn chặn vết chìm. Một quy trình chất lượng có kỷ luật sẽ phát hiện sớm các vấn đề và bảo vệ các bộ phận đúc khuôn.
Tòa nhà phương Tây đầu tiên, khu công nghiệp Yanshan, quận Beng Sơn, thành phố Bengbu, tỉnh An Huy
Longhua Die Casting Machine Co., Ltd được thành lập tại Bạng Phụ, tỉnh An Huy, Trung Quốc. Đây là một doanh nghiệp công nghệ cao chuyên nghiệp tham gia thiết kế, sản xuất và bán máy đúc khuôn buồng lạnh và các thiết bị ngoại vi đúc khuôn.

 Tiếng Việt