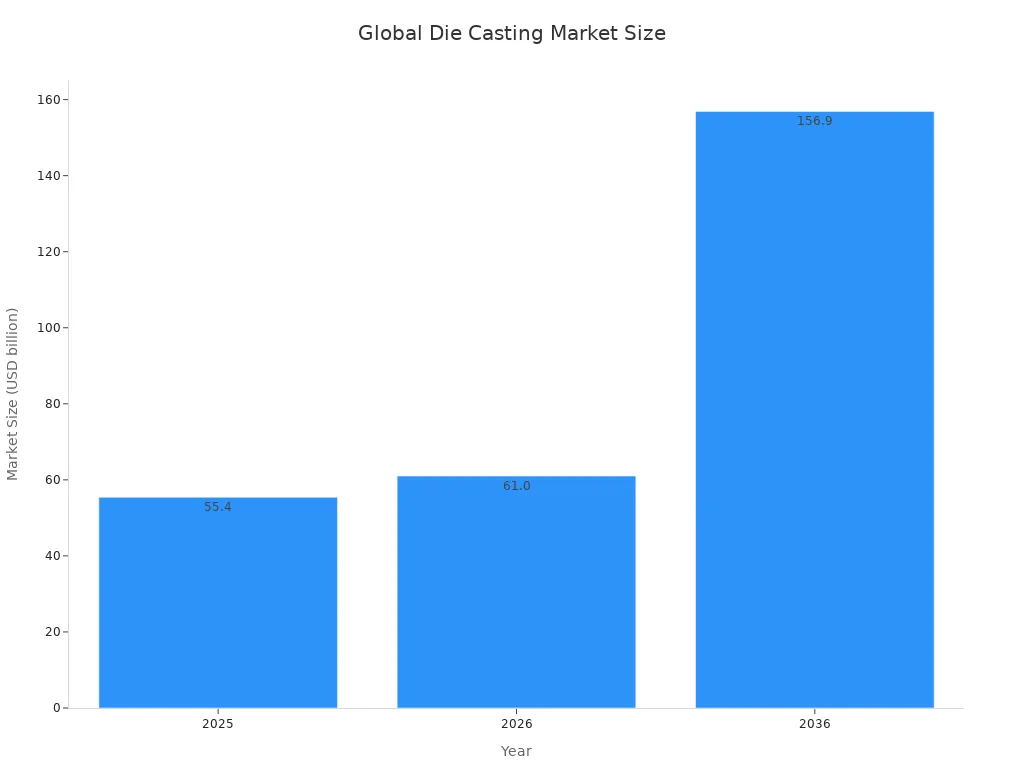
Bạn sẽ tìm hiểu cách hoạt động của máy đúc khuôn, từng bước một, từ đầu đến cuối. Bài viết này giải thích trình tự hành động chính xác mà máy thực hiện để biến kim loại nóng chảy thành chi tiết hoàn thiện. Quá trình đúc khuôn trải qua năm giai đoạn rõ ràng: chuẩn bị, phun, làm mát, đẩy và hoàn thiện. Mỗi giai đoạn phụ thuộc vào giai đoạn trước đó. Bạn sẽ thấy quá trình tạo hình kim loại này mang lại tốc độ và độ chính xác như thế nào trên quy mô lớn. Thị trường đúc khuôn toàn cầu đạt 55,4 tỷ USD vào năm 2025 và có thể đạt 156,9 tỷ USD vào năm 2036, tăng trưởng 10,0% mỗi năm. Sự tăng trưởng đó cho thấy quá trình đúc kim loại này đã trở nên quan trọng như thế nào. Bạn cũng sẽ tìm hiểu cách phương pháp đúc khuôn xử lý các hình dạng phức tạp với kết quả có thể lặp lại.
Bài học chính
Đúc khuôn có năm bước chính: chuẩn bị, phun, làm mát, đẩy và hoàn thiện.
Trong quá trình phun, áp suất cao ép kim loại nóng chảy vào khuôn để tạo ra các hình dạng chi tiết.
Làm mát và đông đặc yêu cầu áp suất được kiểm soát để ngăn chặn các khoảng trống và đảm bảo các bộ phận chắc chắn.
Các bước hoàn thiện như cắt tỉa và kiểm tra đảm bảo phần cuối cùng đạt tiêu chuẩn chất lượng.
Chuẩn bị máy đúc khuôn
Sự chuẩn bị đặt nền tảng cho mỗi lần chạy thành công. Bạn bắt đầu với một máy đúc khuôn sạch, được làm nóng và sẵn sàng tiếp nhận kim loại nóng chảy. Giai đoạn này bao gồm hai nhiệm vụ quan trọng: chăm sóc khuôn và đưa kim loại về nhiệt độ thích hợp.
Làm sạch và bôi trơn khuôn
Khuôn, thường được gọi là khuôn, thường được làm từ thép và dành riêng cho từng dự án. Bạn phải làm sạch nó thật kỹ trước mỗi chu kỳ sản xuất. Làm sạch siêu âm hoạt động tốt ở đây. Bạn ngâm khuôn trong bể siêu âm được làm nóng ở nhiệt độ khoảng 80°C trong khoảng 5 đến 15 phút . Sóng âm thanh tần số cao tạo ra bong bóng tạo bọt nhẹ nhàng loại bỏ oxit, chất giải phóng, dầu và các chất gây ô nhiễm khác. Sau khi làm sạch, rửa sạch khuôn bằng cách khuấy bọt khí trong khoảng một phút. Sau đó, bạn có thể áp dụng phương pháp xử lý khử nước hoặc thụ động nóng trong khoảng một phút để tránh ăn mòn. Kết thúc bằng việc kiểm tra thủ công để xác nhận tiêu chuẩn chất lượng.
Bôi trơn sau khi làm sạch . Các chất giải phóng khuôn được áp dụng bằng cách phun, với nồng độ được điều chỉnh theo độ phức tạp của vật đúc và nhiệt độ khuôn. Chất bôi trơn của pít tông làm giảm ma sát trong quá trình bắn. Chất bôi trơn phun giữ cho hệ thống phun chuyển động tự do. Sản phẩm chống hàn ngăn kim loại nóng chảy dính vào bề mặt khuôn. Các hệ thống gốc nước cung cấp khả năng làm mát trong quá trình sử dụng, trong khi các hệ thống gốc dầu và tổng hợp đóng vai trò là chất mang cho chất bôi trơn.
Làm nóng khuôn và nấu chảy kim loại
Bạn làm nóng khuôn đến nhiệt độ được kiểm soát trước khi phun. Bước này ngăn ngừa sự đông đặc sớm và giúp kim loại chảy vào từng chi tiết khoang. Trong khi đó, bạn nấu chảy hợp kim đúc khuôn trong lò nung. Việc lựa chọn kim loại ảnh hưởng đến toàn bộ quá trình đúc khuôn. Kẽm nóng chảy ở nhiệt độ 385°C (725°F) , lý tưởng cho việc đúc khuôn buồng nóng. Magiê có điểm nóng chảy cao hơn, khoảng 1100°F (593°C) và vẫn có thể hoạt động trong khuôn đúc buồng nóng mặc dù cần thêm nhiệt. Nhôm chịu được nhiệt độ hoạt động cao và phù hợp với khuôn đúc buồng lạnh. Những khác biệt này giải thích tại sao các loại khuôn đúc lại được chia thành phương pháp đúc khuôn buồng nóng và khuôn lạnh. Mỗi kim loại đòi hỏi hồ sơ nhiệt riêng của nó.
Quá trình đúc khuôn: Tiêm kim loại
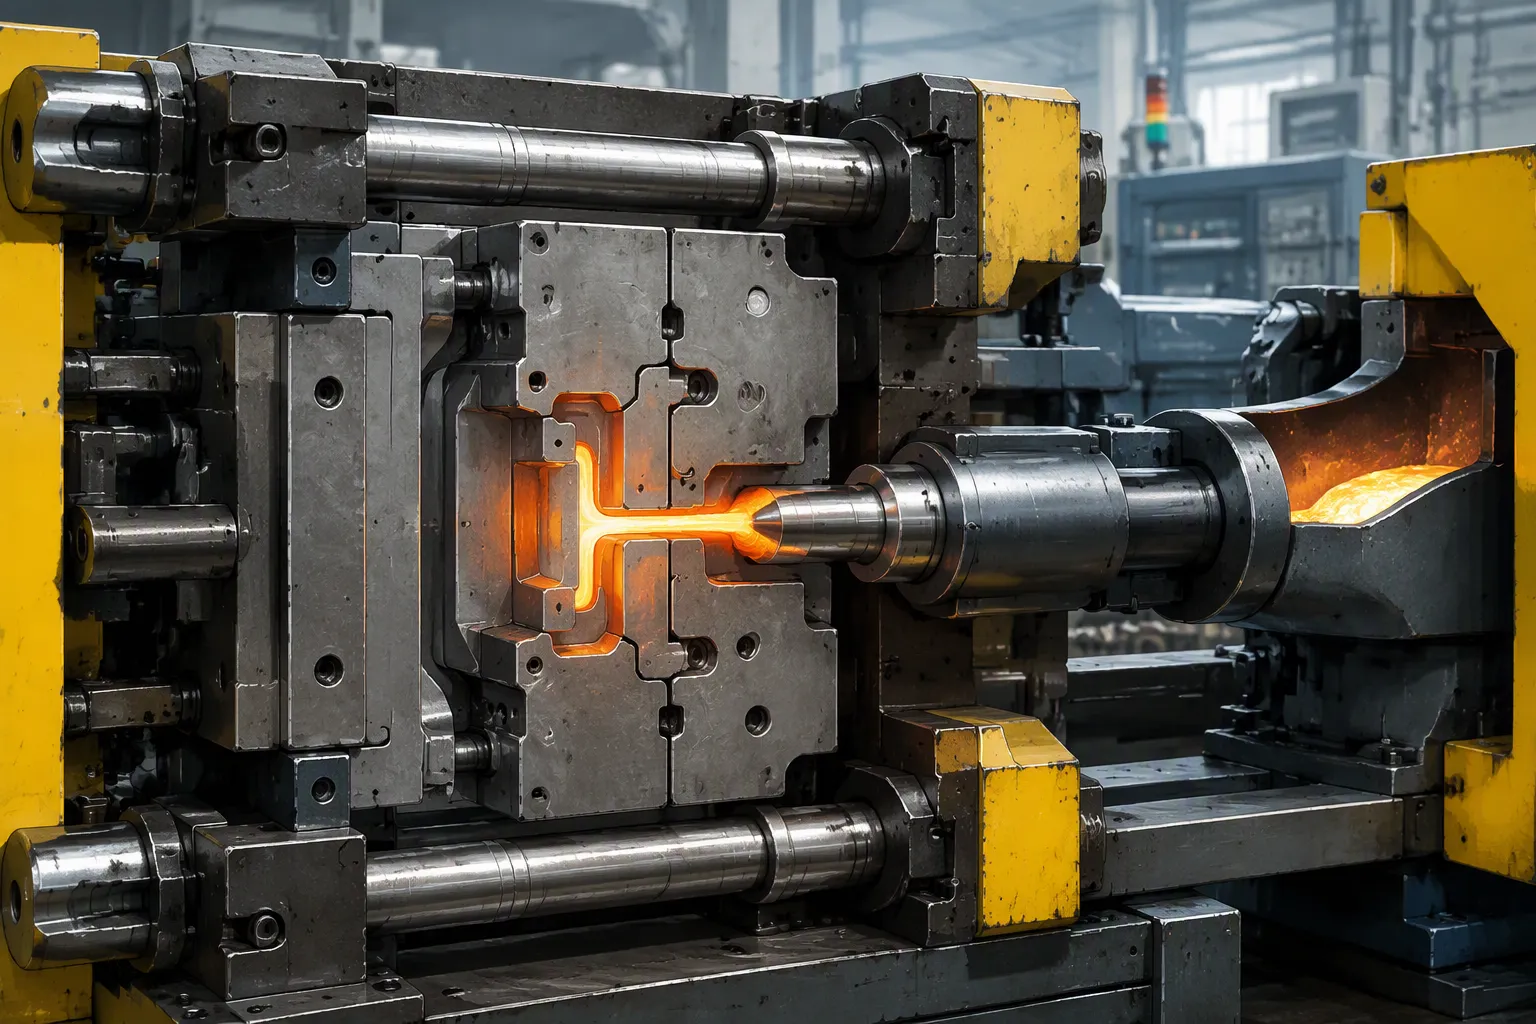
Bước 2: tiêm là trọng tâm của mọi hoạt động đúc khuôn. Đây là nơi máy đúc khuôn biến hợp kim lỏng thành một bộ phận có hình dạng. Quá trình đúc khuôn bây giờ chuyển từ chuẩn bị sang hành động. Bạn đóng khuôn lại, sau đó ép kim loại nóng chảy vào khoang khuôn dưới áp suất cực lớn. Quá trình đúc khuôn áp suất cao phụ thuộc vào cả hai hoạt động phối hợp với nhau.
Đóng khuôn
Bạn phải khóa hai nửa khuôn lại với nhau trước khi bắt đầu phun kim loại. Lực kẹp giữ chúng đóng lại trước lực của kim loại tới. Lực lượng này quan trọng hơn nhiều nhà khai thác nhận ra. Việc kẹp không đủ sẽ khiến lực mở từ kim loại nóng chảy được đẩy vào đẩy hai nửa khuôn ra xa nhau. Hình thức chớp cháy, áp suất khoang giảm và độ xốp tăng lên. Việc kẹp quá mức không mang lại lợi ích về chất lượng mà thay vào đó làm tăng tốc độ mài mòn trên khuôn và thanh giằng. Một nhà cung cấp ô tô cấp một đã từng chỉ định một cỗ máy 800 tấn cho vỏ hộp số. Đèn flash liên tục xuất hiện sau nhiều tháng sản xuất tốt. Sự thay đổi áp suất thủy lực 12% đã làm giảm lực kẹp thực tế xuống dưới 720 tấn. Chi phí sửa chữa khoảng 85.000 USD cho thời gian ngừng hoạt động, làm lại và nâng cấp hệ thống thủy lực.
Tình trạng lực kẹp
Cơ chế
Ảnh hưởng đến chất lượng đúc
Hậu quả bổ sung
không đủ
Lực mở từ kim loại nóng chảy được phun vào (áp suất vượt quá 200 MPa) đẩy hai nửa khuôn ra xa nhau
Hình thức flash; áp suất khoang giảm; lấp đầy không đầy đủ và độ xốp cao hơn
Khuôn mặt chết bị hư hỏng; trôi chiều; tuổi thọ dụng cụ rút ngắn
quá mức
Lực kẹp vượt quá mức cần thiết, khuôn và thanh giằng quá căng
Không có sự cải thiện tương ứng về chất lượng bộ phận
Tăng tốc mặc; thanh giằng căng ra và mất tải trước; tiêu thụ năng lượng tăng
Lực kẹp không tác dụng một mình. Nó tương tác với tốc độ phun, nhiệt độ khuôn và ứng dụng chất giải phóng. Một máy giữ lực kẹp đã đặt trong phạm vi ±1% mục tiêu sẽ mang lại kết quả ổn định hơn so với máy có dung sai lỏng lẻo hơn. Đây là lý do tại sao một số máy 800 tấn hoạt động tốt hơn những máy khác ở cùng trọng tải định mức.
Đẩy kim loại dưới áp lực
Một pít tông chạy bằng khí nén đẩy kim loại nóng chảy từ bể chứa vào khoang khuôn. Đây là cốt lõi của việc phun kim loại . Áp suất cao buộc kim loại phải lấp đầy các hình dạng phức tạp và các chi tiết đẹp. Áp suất phun điển hình trong khuôn đúc áp suất cao nằm trong khoảng từ 10.000 đến 20.000 psi . Máy móc hiện đại có thể hoạt động ở áp suất phun lên tới 100 MPa (14.500 psi) . Áp suất phun phụ thuộc vào trường hợp sử dụng, nhưng thường dao động từ 1.500 đến 25.000 PSI.
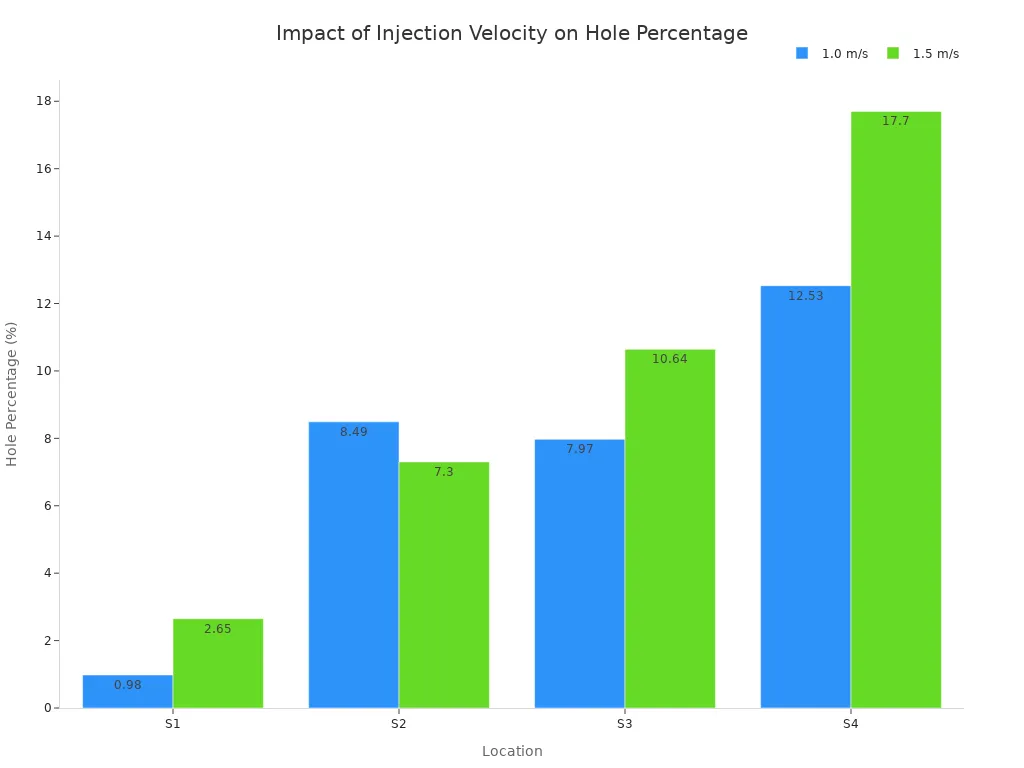
Tốc độ phun kiểm soát cách kim loại lỏng chảy bên trong khuôn. Với tốc độ 1,5 m/s , kim loại lỏng lấp đầy khoang 1 diễn ra nhanh chóng, gây ra hiện tượng nguyên tử hóa kim loại phía trước tác động lên thành khoang theo mọi hướng sau khi nóng chảy lại. Sự kết hợp phản xạ lại giữa kim loại và dòng chảy không còn nguyên vẹn, và một lượng nhỏ khí hình thành sau khi đông đặc, phân tán các lỗ nhỏ. So với 1,0 m/s, kích thước lỗ tại S2 giảm đáng kể ở mức 1,5 m/s, nhưng lỗ đơn tại S2 có diện tích lớn hơn và phân bố đều ở trung tâm.
Với tốc độ 1,0 m/s, kim loại lỏng lần đầu tiên đi vào khoang số 3 với dòng chảy tương đối ổn định; ở tốc độ 1,5 m/s, sự bắn tung tóe xảy ra rộng rãi ở phía trước dòng chảy khi đi vào cùng một khoang.
Khi dòng chảy tiến lên, ở tốc độ 1,0 m/s bắn tung tóe sẽ tạo ra nhiều lỗ hổng hơn trong khoang số 1; ở tốc độ 1,5 m/s, trạng thái dòng chảy hỗn loạn hơn với hiện tượng bắn tung tóe nghiêm trọng.
Trong quá trình đổ đầy giữa chừng, ở tốc độ 1,0 m/s, dòng chảy phía trước trong khoang số 1 đi qua phần lồi một cách trơn tru; ở tốc độ 1,5 m/s, mặt trước của dòng chảy gần với đầu nạp.
Ở các giai đoạn đổ đầy sau này, sự tích tụ kim loại lỏng ở tốc độ 1,0 m/s trong ống trùm sẽ cản trở dòng chảy tiếp theo; ở tốc độ 1,5 m/s, nhiều kim loại lỏng đi vào rãnh tràn.
Ở giai đoạn lấp đầy cuối cùng, các cấu trúc xoáy hình thành ở các góc của khoang số 3 với tốc độ 1,0 m/s; ở tốc độ 1,5 m/s khoang số 1 được lấp đầy.
Trạng thái dòng chảy của kim loại lỏng trong khoang khuôn ảnh hưởng đáng kể đến khuyết tật lỗ trong quá trình đúc. Tốc độ phun là một trong những yếu tố kiểm soát trạng thái dòng chảy này. Cho dù bạn chạy khuôn đúc buồng nóng hay đúc khuôn buồng lạnh, nguyên tắc tương tự đều được áp dụng. Quá trình đúc khuôn giúp kiểm soát cẩn thận cả lực kẹp và tốc độ phun.
Các bước của quá trình đúc khuôn: Làm mát và hóa rắn
Sau khi cảnh quay kết thúc, các bước của quá trình đúc khuôn sẽ chuyển từ đổ đầy sang đóng băng. Kim loại bên trong khoang khuôn bây giờ nguội đi và có hình dạng của khuôn. Giai đoạn này quyết định xem bộ phận của bạn có phát ra âm thanh hay có nhiều khoảng trống bên trong hay không. Bạn kiểm soát hai điều ở đây: kim loại nguội như thế nào và bạn giữ áp lực lên nó trong bao lâu.
Làm thế nào kim loại nguội đi trong khoang
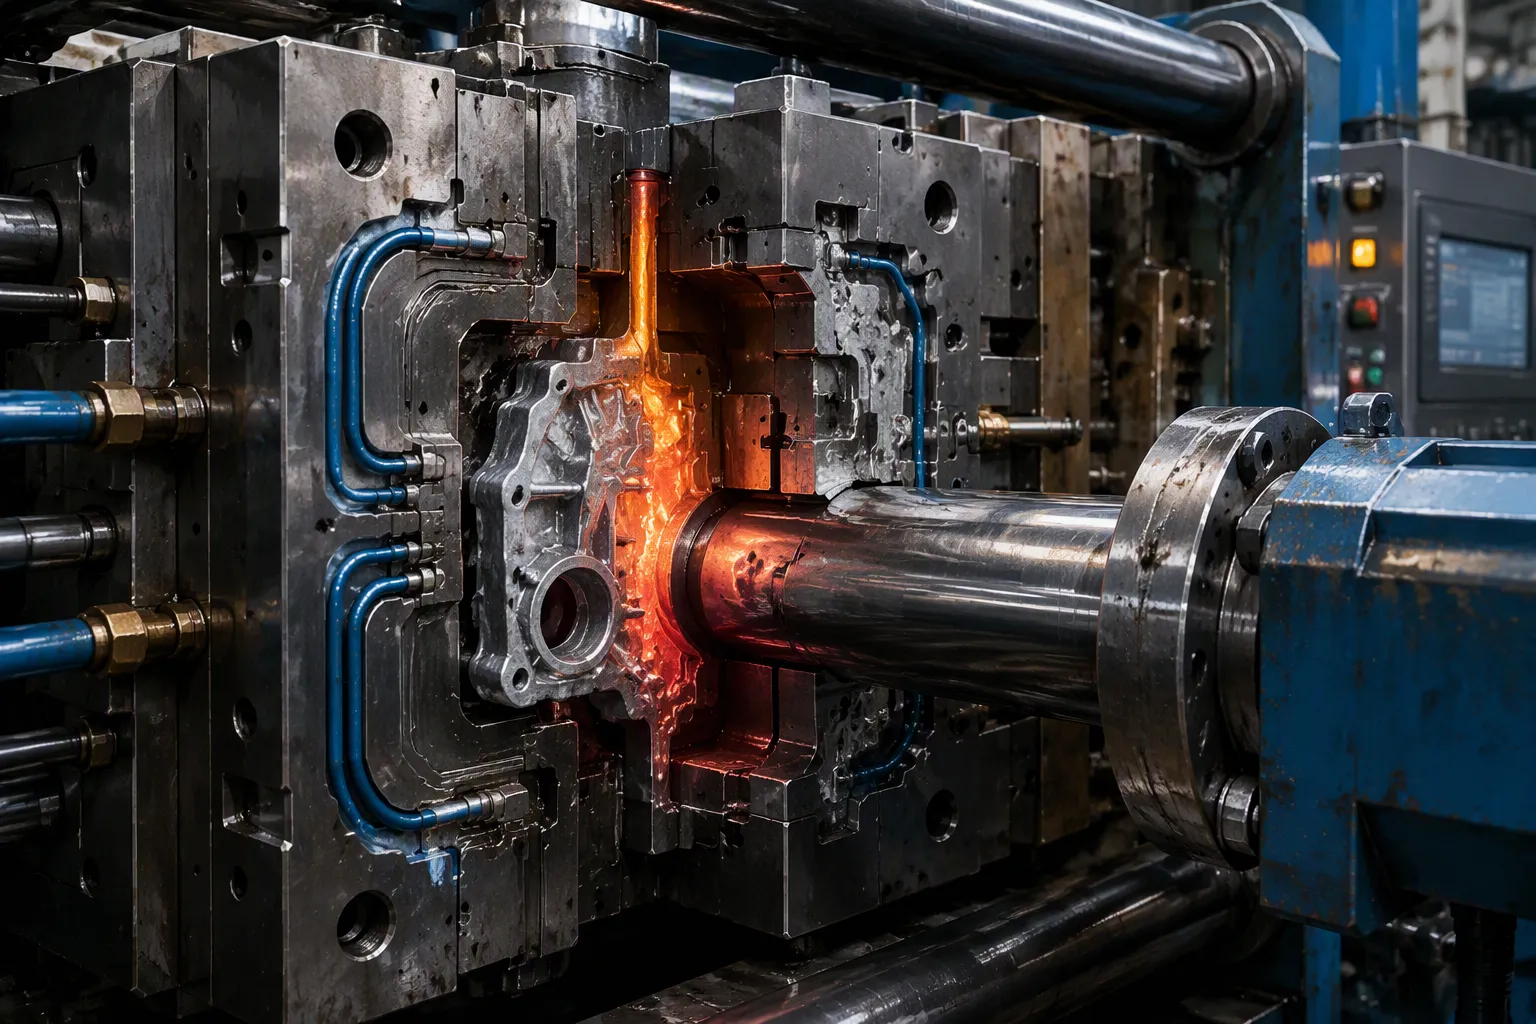
Kim loại nóng chảy bắt đầu mất nhiệt ngay khi chạm vào bề mặt khuôn. Nhiệt truyền từ hợp kim lỏng vào khuôn thép, mang nó đi qua các kênh làm mát bên trong . Phần kim loại gần thành khuôn nhất sẽ cứng lại trước tiên, tạo thành lớp vỏ. Lớp da đó dày lên vào bên trong cho đến khi toàn bộ mặt cắt trở nên rắn chắc. Bộ phận bây giờ phản chiếu hình dạng khoang.
Tốc độ làm mát phụ thuộc vào nhiều yếu tố. Độ dày của tường quan trọng nhất. Phần dày giữ nhiệt lâu hơn và mất nhiều thời gian hơn để đóng băng. Xương sườn mỏng và trùm mất nhiệt nhanh. Nhiệt độ khuôn cũng đóng một vai trò. Khuôn nóng hơn sẽ làm chậm quá trình đông đặc. Một khuôn làm mát sẽ tăng tốc nó. Bạn phải cân bằng các yếu tố này cho mọi hình học bạn chạy.
Làm mát không đồng đều tạo ra vấn đề. Nếu một phần đóng băng trước phần khác, vùng tĩnh không thể hút kim loại ra khỏi vùng vốn đã rắn. Co rút khoảng trống hình thức. Sau này bạn sẽ thấy chúng là độ xốp trên bề mặt gia công hoặc là đường rò rỉ trong bộ phận kín áp. Đúc khuôn áp suất cao làm giảm nguy cơ này bằng cách giữ kim loại dưới áp suất trong quá trình đóng băng. Nguyên tắc tương tự cũng được áp dụng cho dù bạn chạy khuôn đúc buồng nóng hay buồng lạnh.
Giữ áp suất trong quá trình làm mát
Áp suất không dừng lại khi khoang đầy. Máy đúc khuôn giữ pít tông về phía trước và duy trì áp suất tăng cường trong suốt quá trình hóa rắn. Bước này phân biệt khuôn đúc tốt và khuôn xấu.
Cơ chế rất đơn giản. Khi kim loại nguội đi, nó co lại. Nếu không có thêm áp lực, sự co ngót đó sẽ kéo kim loại ra khỏi thành khuôn và để lại những khoảng trống. Việc giữ áp suất sẽ buộc thêm kim loại vào khoang để bù lại. Kết quả là một phần dày đặc hơn, mạnh mẽ hơn.
Thời gian cũng quan trọng như mức độ áp lực. Bạn phải giữ đủ lâu để cánh cổng đóng băng. Một khi cánh cổng cứng lại, không còn kim loại nào có thể xâm nhập vào khoang. Áp lực sau thời điểm đó không có tác dụng gì.
Nếu thời gian giữ quá ngắn , áp suất sẽ có ít cơ hội ổn định kích thước và hỗ trợ vật đúc khi nó chuyển sang trạng thái đông đặc.
Duy trì áp suất giữ ổn định trong quá trình hóa rắn. Điều này giúp ngăn chặn độ xốp co ngót bằng cách buộc thêm kim loại vào các khu vực có thể hình thành các khoảng trống.
Tính nhất quán là từ khóa. Một quá trình đúc khuôn thay đổi áp suất giữ của nó từ lần bắn này sang lần bắn khác tạo ra các bộ phận có mật độ không nhất quán. Bạn muốn có cùng một thông số áp suất trên mỗi chu kỳ. Khả năng lặp lại đó là điều khiến cho quá trình đúc áp suất cao trở nên đáng tin cậy đối với các ứng dụng đòi hỏi khắt khe. Các bước trong quy trình đúc khuôn mà bạn thực hiện ở đây sẽ xác định chất lượng bên trong của từng bộ phận bạn vận chuyển.
Đúc khuôn áp suất cao: Đẩy vật đúc ra
Bước 3: quá trình đẩy khoang bắt đầu khi kim loại đã đông cứng hoàn toàn. Máy đúc khuôn hiện nay chuyển từ trạng thái giữ áp suất sang giải phóng chi tiết đã hoàn thiện. Giai đoạn này đòi hỏi sự chính xác. Việc phóng bất cẩn sẽ làm hỏng vật đúc, làm mòn khuôn và làm chậm chu kỳ của bạn. Bạn phải mở khuôn và đẩy chi tiết ra ngoài mà không để lại dấu vết hoặc làm biến dạng hình dạng của sản phẩm.
Mở khuôn
Máy đúc khuôn nhả lực kẹp và tách hai nửa khuôn ra. Một nửa vẫn cố định. Cái còn lại trượt trở lại để lộ vật đúc. Hành động này phải diễn ra suôn sẻ. Bất kỳ sự do dự hoặc sai lệch nào cũng có thể kéo bộ phận đó qua bề mặt khuôn và làm xước nó.
Quá trình đúc khuôn bây giờ phụ thuộc vào góc dự thảo thích hợp. Bản nháp cho phép bộ phận giải phóng mà không bị cản trở. Lực kéo không đủ sẽ làm tăng lực cần thiết để giải phóng vật đúc. Lực tăng thêm đó làm cho bề mặt bị hư hỏng nặng hơn và làm tăng nguy cơ cong vênh. Bạn nên đặt góc nháp dựa trên điều kiện nhả thực tế chứ không phải phỏng đoán. Ưu điểm của việc đúc khuôn — tốc độ, độ chính xác và khả năng lặp lại — tất cả đều dựa vào sự phân tách rõ ràng tại thời điểm này.
Sử dụng chốt đẩy
Các chốt đẩy đẩy vật đúc đã đông đặc ra khỏi khuôn. Bạn đặt những chiếc ghim này trên các bề mặt không nhìn thấy được hoặc không mang tính thẩm mỹ , chẳng hạn như cổng hoặc khu vực tràn. Đặt chúng trên các đặc điểm cấu trúc như xương sườn hoặc phần lồi để phân bổ lực đều. Bề mặt phẳng, vuông góc hoạt động tốt nhất. Chân tròn phù hợp với mục đích sử dụng thông thường, trong khi chân hình vuông hoặc hình chữ nhật xử lý các công việc cần nhiều lực hoặc diện tích tiếp xúc hơn. Thép cứng chống mài mòn cho hầu hết các ứng dụng. Các chốt được phủ như thép nitrided hoạt động tốt đối với kim loại bị mài mòn.
Thiết kế chốt ảnh hưởng trực tiếp đến độ hoàn thiện bề mặt Quá . ít hoặc các chốt có kích thước nhỏ tập trung lực và làm hỏng bề mặt vật đúc. Đẩy ra quá sớm, khi bộ phận còn nóng và yếu sẽ gây biến dạng. Bạn nên phân bổ đủ diện tích đầu phun trên các vùng có cấu trúc chắc chắn, kiểm soát thời gian phóng theo nhiệt độ bộ phận, đồng thời đánh bóng và kiểm tra bề mặt chốt thường xuyên. Bước 3 này: giai đoạn đẩy khoang tách biệt vật đúc áp suất cao tốt và vật đúc áp suất cao kém. Cho dù bạn chạy khuôn buồng nóng hay khuôn buồng lạnh, các quy tắc tương tự đều được áp dụng. Đúc khuôn áp suất cao cho phép đạt được tốc độ sản xuất cao và hình dạng phức tạp, nhưng chỉ khi quá trình phóng được thiết kế xung quanh vật đúc.
Hoàn thiện quá trình đúc khuôn
Cắt bớt Flash và loại bỏ các đường chạy
Sau khi đẩy ra, bộ phận vẫn mang theo vật liệu dư thừa. Bạn phải loại bỏ đèn flash, đường chạy, cổng và tràn trước khi tàu đúc khuôn. Giai đoạn này hoàn thành quá trình đúc khuôn và chuẩn bị bộ phận cho ứng dụng cuối cùng.
Một số phương pháp xử lý công việc này. Việc cắt tỉa thủ công phù hợp với các lô sản xuất nhỏ và hồ sơ phức tạp, mặc dù nó đòi hỏi hàm lượng lao động cao nhất. Khuôn cắt giúp loại bỏ đèn flash có thể lặp lại và nhanh chóng trên các bộ phận ổn định. Thiết bị mài mòn hoặc mài mòn sẽ loại bỏ các vây còn sót lại. Các tuyến hóa chất và nhiệt áp dụng trong các trường hợp đặc biệt với khả năng tương thích và kiểm tra an toàn nghiêm ngặt. Để tháo thanh dẫn và cổng, các bộ phận bị rung lắc hoặc đổ nhào làm suy giảm độ rung để cổng bị phá vỡ với lực rất nhỏ. Cắt tỉa sử dụng phương pháp cắt sạch cho các bộ phận lớn hơn hoặc những bộ phận cần chất lượng hoàn thiện bề mặt cao hơn. Sau khi loại bỏ, bạn có thể nấu chảy lại và tái chế vật liệu cổng, đường dẫn và đường dẫn còn sót lại.
Xử lý và kiểm tra bề mặt
Xử lý bề mặt thay đổi hình thức và hoạt động của khuôn đúc. Anodizing tạo ra một lớp oxit để hoàn thiện, màu sắc và bảo vệ bề mặt trên nhôm đúc phù hợp. Sơn tĩnh điện áp dụng một lớp phủ bảo vệ có màu đã được xử lý cho vỏ, vỏ và giá đỡ. Mạ điện mang lại vẻ ngoài hoàn thiện bằng kim loại hoặc vẻ ngoài trang trí. Bắn nổ loại bỏ quy mô và điều chỉnh kết cấu. Thụ động cải thiện hành vi hóa học bề mặt cho các yêu cầu ăn mòn hoặc lớp phủ. Các tùy chọn này cho phép bạn kết hợp khuôn đúc với môi trường sử dụng của nó.
Kiểm tra xác nhận bộ phận đáp ứng đặc điểm kỹ thuật. Bạn bắt đầu bằng việc kiểm tra trực quan xem có vết nứt, vết rách, lỗ, khoảng trống, không lấp đầy, biến dạng và uốn cong hay không. Kiểm tra kích thước sử dụng micromet, thước đo ren và phích cắm, máy CMM và thước đo chức năng. Kiểm tra hóa học bằng phương pháp quang phổ huỳnh quang tia X xác minh thành phần hợp kim. Thử nghiệm không phá hủy bao gồm kiểm tra thẩm thấu thuốc nhuộm, kiểm tra chụp ảnh phóng xạ và kiểm tra siêu âm để phát hiện các khuyết tật bên trong. Thử nghiệm phá hủy bao gồm thử nghiệm độ bền kéo và thử nghiệm độ cứng. Hợp kim đúc thường tuân theo các thông số kỹ thuật của ASTM, AMS và SAE. Ưu điểm của phương pháp đúc khuôn - các bộ phận chính xác và phức tạp với độ hoàn thiện bề mặt và độ chính xác về kích thước tuyệt vời - chỉ giữ được khi quá trình hoàn thiện và kiểm tra diễn ra một cách nhất quán. Những hạn chế của việc đúc khuôn, chẳng hạn như sự hình thành tia lửa, đòi hỏi sự chú ý cuối cùng này. Cho dù bạn thực hiện đúc khuôn buồng nóng hay đúc khuôn buồng lạnh, việc hoàn thiện sẽ quyết định những gì khách hàng nhận được.
Bạn biết năm giai đoạn của quá trình đúc khuôn: chuẩn bị, phun, làm mát, đẩy và hoàn thiện. Mỗi giai đoạn tiếp nối giai đoạn tiếp theo, tạo thành một quá trình đúc liên tục. Đúc khuôn thưởng cho tốc độ, độ chính xác và độ lặp lại. Đúc khuôn cung cấp các bộ phận chính xác với tốc độ sản xuất cao. Ưu điểm của đúc khuôn bao gồm bề mặt hoàn thiện tuyệt vời và dung sai chặt chẽ. Những hạn chế của việc đúc khuôn, chẳng hạn như đèn flash, đòi hỏi phải hoàn thiện cẩn thận. Mỗi lần đúc khuôn phụ thuộc vào bước đúc khuôn trước đó. Quá trình casting này hoạt động tốt nhất khi bạn kiểm soát từng giai đoạn. Máy đúc biến kim loại nóng chảy thành các bộ phận hoàn thiện với độ đồng nhất vượt trội. Đúc khuôn thành công đến từ sự hiểu biết về trình tự. Làm chủ quá trình đúc khuôn sau khi bạn chia nhỏ nó ra từng bước.
Câu hỏi thường gặp
Kim loại nào hoạt động tốt nhất trong máy đúc khuôn?
Kẽm nóng chảy ở nhiệt độ 385°C (725°F) và phù hợp với phương pháp buồng nóng. Magiê cần khoảng 1100°F (593°C) và vẫn hoạt động trong hệ thống buồng nóng. Nhôm xử lý nhiệt độ cao và phù hợp với phương pháp buồng lạnh. Sự lựa chọn của bạn phụ thuộc vào nhu cầu của bộ phận và loại máy.
Tại sao lực kẹp lại quan trọng trong quá trình tiêm?
Lực kẹp giữ các nửa khuôn đóng lại với kim loại đi vào. Lực quá nhỏ sẽ khiến khuôn mở ra, gây ra hiện tượng nhấp nháy và xốp. Quá nhiều lực làm mòn khuôn và thanh giằng mà không cải thiện được chất lượng. Bạn muốn có lực nhất quán trong phạm vi dung sai chặt chẽ.
Tốc độ phun ảnh hưởng đến chất lượng bộ phận như thế nào?
Tốc độ phun kiểm soát cách kim loại lỏng chảy bên trong khoang. Với tốc độ 1,5 m/s, sự bắn tung tóe tạo ra những lỗ nhỏ rải rác. Ở tốc độ 1,0 m/s, dòng chảy ổn định hơn ở một số khoang. Bạn phải điều chỉnh tốc độ cho từng bộ phận hình học để giảm độ xốp.
Tại sao phải giữ áp suất sau khi khoang đã đầy?
Kim loại co lại khi nguội đi. Áp lực giữ đẩy thêm kim loại vào khoang để lấp đầy chỗ co ngót đó. Bước này ngăn chặn các khoảng trống bên trong và làm cho bộ phận trở nên dày đặc hơn. Bạn phải giữ đủ lâu để cánh cổng đóng băng.
Quá trình đúc khuôn cần những bước hoàn thiện nào?
Bạn cắt đèn flash, đường chạy và cổng sau khi phóng. Các phương pháp xử lý bề mặt như anodizing hoặc sơn tĩnh điện làm thay đổi hình thức và khả năng bảo vệ. Kiểm tra kiểm tra kích thước, thành phần hợp kim và các khuyết tật bên trong. Các bước này đảm bảo bộ phận đáp ứng đặc điểm kỹ thuật của nó.
Tòa nhà phương Tây đầu tiên, khu công nghiệp Yanshan, quận Beng Sơn, thành phố Bengbu, tỉnh An Huy
Longhua Die Casting Machine Co., Ltd được thành lập tại Bạng Phụ, tỉnh An Huy, Trung Quốc. Đây là một doanh nghiệp công nghệ cao chuyên nghiệp tham gia thiết kế, sản xuất và bán máy đúc khuôn buồng lạnh và các thiết bị ngoại vi đúc khuôn.

 Tiếng Việt